涂布機跑偏排查有個鐵律:先簡單后復雜,先外部后內部。
就像修車,先看輪胎有沒有漏氣,再查發動機。
別一上來就拆設備、換零件,很可能只是傳感器臟了。標準的排查順序是:
第一步:查糾偏傳感器
第二步:查導輥平行度
第三步:查張力均衡
第四步:查原材料
按這個順序走,不走彎路。
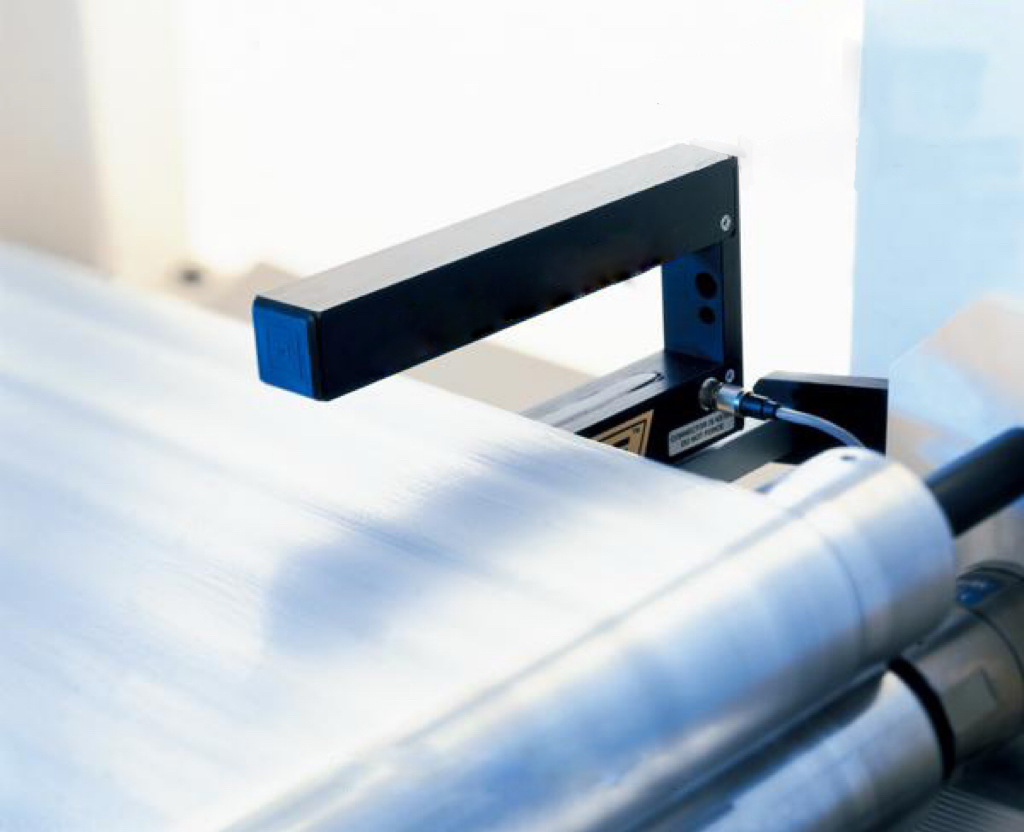
糾偏傳感器就像自動糾偏系統的眼睛。眼睛被蒙住了,人走路會撞墻,糾偏系統也一樣,傳感器臟了它就“瞎”了。
怎么查:
拿一塊干凈的無塵布,把傳感器表面擦干凈。很多時候擦完就好了,就像眼鏡片起霧了,擦亮就看清了。
如果擦了還偏,接著檢查靈敏度和位置。靈敏度設太低,就像人反應慢半拍,看到坑了但來不及躲。靈敏度設太高,就像一有風吹草動就猛打方向盤,車反而走不直。根據基材邊緣情況重新校準,直到糾偏響應及時又不擺動為止。
這里有個坑:
很多師傅發現跑偏,第一反應是去調糾偏輥的角度,而不是先看傳感器。這就像眼睛近視了不配眼鏡,卻去糾正走路的姿勢。傳感器臟了,信號就是錯的,在這個基礎上怎么調都沒用。先擦傳感器,可能就好了。
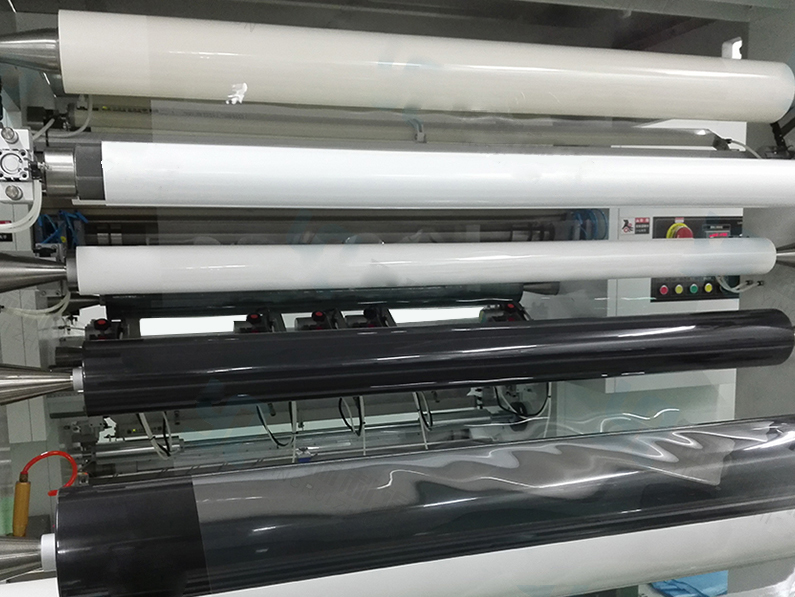
導輥是基材走膜的軌道。火車軌道不平,火車會脫軌;導輥不平行,材料一定跑偏。
什么時候查這個:
傳感器確認沒問題,跑偏還在,就該懷疑軌道是不是歪了。
怎么查:
用千分表或水平儀逐根測量導輥兩端的高度。導輥一端高一端低,就像人走在一個肩膀高一個肩膀低的斜坡上,自然往低處滑。重點查涂布頭附近那幾根導輥,它們對走膜精度影響最大。
導輥平行度出廠時是調好的,但用久了會變。設備振動、地基變化、更換過軸承,都可能導致導輥移位。就像家里的門用久了會下垂一樣,定期檢查是必要的。
這里有個坑:
只調糾偏不查導輥。導輥不平等于軌道本身就是歪的,糾偏系統一直在硬掰,就像開車時方向盤一直是歪著開的,跑出來的膜會左右擺動,涂布精度保不住。先把導輥調平,再談糾偏,順序不能反。
基材左右兩側張力不一致,一邊緊一邊松,材料就會往松的那側偏。
這就像兩個人抬一個擔架,一個人力氣大一個人力氣小,擔架就會往力氣小的那邊歪。
怎么查:
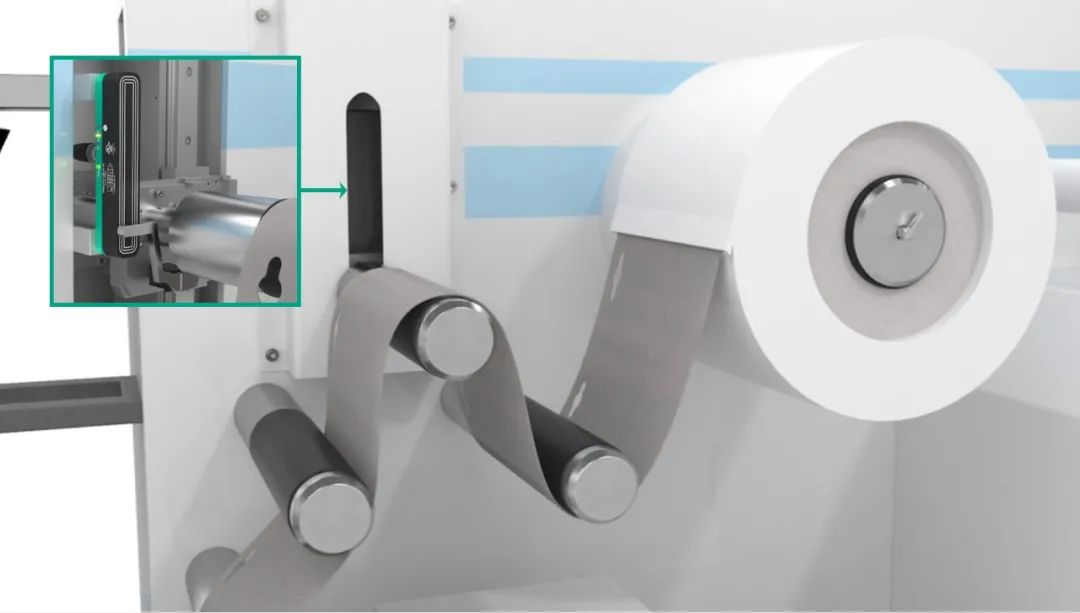
先看放卷軸。氣脹軸如果膨脹不均勻,就像氣球吹氣時一邊鼓一邊癟,基材卷與軸的接觸面一側緊一側松,放出來的膜張力就是歪的。檢查氣壓表是否正常,聽聽脹塊有沒有異響。
再看收卷端。收卷張力不均衡也會反過來影響涂布區域。取一段正在走膜的基材,用手輕壓左右兩側感受松緊是否一致。老師傅用手摸一下就知道了,就像買菜時用手掂掂就大概知道輕重。
快檢技巧:
換一卷不同批次的基材跑跑看。如果換料后跑偏好了,就像換了雙合腳的鞋,說明問題出在上一卷來料上,不是設備的事。
有些基材在供應商分切時就有問題:厚度不均勻、收卷不齊、端面是塔形。這種材料上機后,怎么調都很難走直。
這就像做飯,食材本身不新鮮,大廚也很難做出好味道。設備再精密,材料本身有問題,跑出來的效果也打折扣。
怎么確認:
換一卷同規格但不同批次的基材,相同參數下跑一遍。換料后問題好了,基本就是上一卷來料的問題。這就是交叉驗證法,排查問題最管用的辦法。
確認為材料問題怎么辦:
如果材料必須得用,先用復卷機重新平整地復卷一遍,就像把皺了的衣服重新熨平再穿,能緩解一部分跑偏。但這只是臨時方案,根本解決還是要供應商提高質量。
坑一:一跑偏就調糾偏。
傳感器臟了,調糾偏沒用。就像眼鏡起霧了不去擦,卻使勁糾正走路的姿勢。先從第一步開始,按順序來。
坑二:只看導輥,不看導輥兩端的軸承。
軸承磨損會導致導輥運轉時跳動,就像輪胎的輪轂變形了,光看輪胎是圓的沒用,轉起來就抖。查導輥的時候順手轉一下,聽軸承有沒有異響。
坑三:參數調亂了不記錄。
排查的時候東調一下西擰一下,就像迷路了到處亂走,最后徹底找不到方向。每動一個地方,記下來動了什么、動了多少。調不好還能恢復,不亂。
涂布機跑偏排查,說到底就是按順序走一遍的事。
調不好的時候,別急,從第一步重新過一遍。擦傳感器、查導輥、驗張力、看來料。八成的問題出在前兩步里。

新望二維碼

地址:廣東省東莞市企石鎮東平村大興路151號

網址:www.hongmaozhizhen.cn

+86-769-86780883/86723139/86736139

售后服務專線:0769-86738139致電總機轉808

郵箱:webmaster@xinwang-dg.com
國內業務:0086-769-86780883
外貿業務:0086-769-86780883轉886/830/818
市場營銷部經理/內貿:139-2685-1812(伍經理)
市場營銷部經理/外貿:135-0981-9098(羅經理)
版權所有:東莞市新望包裝機械有限公司 粵ICP備 05035041號??技術支持:競爭力網絡
本網站部分素材來源于網絡,如有侵權,請立即聯系刪除


 在線咨詢